Beton prefabrik elemanlara dayanan her bina projesi, temel bir satın alma sorusuyla karşı karşıyadır: Sahaya gelen bileşenlerin birbirine uyacağını, güvenli bir şekilde kaldırılacağını ve onlarca yıl dayanacağını nasıl bileceksiniz? Cevap, bu unsurların nasıl tasarlandığı, üretildiği ve işlendiğidir. Beton prefabrik elemanlar, betonun bir fabrikada yeniden kullanılabilir bir kalıpta dökülüp, kontrollü koşullar altında kürlenmesi ve daha sonra kurulum için sahaya taşınmasıyla üretilen yapısal veya mimari bileşenlerdir. Bu kılavuzda ana eleman türleri, adım adım üretim süreci, kaliteyi kontrol eden toleranslar ve modern prekast tesislerinde verimlilik standardı haline gelen manyetik kalıp teknolojisi anlatılmaktadır.
Beton Prefabrik Elemanı Ne Tanımlar?
Beton prefabrik eleman, tutarlılık ve mukavemet gelişimi için kür koşullarının kontrol edildiği bir fabrika ortamında yeniden kullanılabilir bir kalıba betonun dökülmesiyle üretilen yapısal veya mimari bir bileşendir. Genellikle çelikten yapılan kalıp, ürünün nihai geometrisini tanımlar. İnşaat sahasında son konumunda şekillendirilen ve kürlenen yerinde dökme betonun aksine, prefabrik elemanlar nihai konumlarından uzakta üretilir ve kürlendikten sonra oraya taşınır.
Prefabrik betonu şantiyede dökülmüş betondan ayıran üç özellik vardır:
- Kontrollü kürleme: sıcaklık ve nem fabrikada yönetilerek daha yüksek erken dayanım ve daha az yüzey kusuru elde edilir.
- Standartlaştırılmış takviye: inşaat demiri kafesleri ve ön gerilim halatları hassas bir şekilde konumlandırılarak yapısal güvenilirliği ve tutarlılığı artırır.
- Tekrarlanabilir toleranslar: aynı kalıp, büyük siparişlerde aynı bileşenleri üreterek saha montajını basitleştirir ve ayar ve ayar işlerini azaltır.
göre Prekast/Öngerilmeli Beton Enstitüsü (PCI) Prefabrik üretimin kontrollü ortamı, yerinde döküm işini etkileyen hava koşullarına bağlı değişkenliğin çoğunu ortadan kaldırır. Fabrikada döküm aynı zamanda kalıbın günde birden çok kez yeniden kullanılmasına da olanak tanır; bu, prefabrik dökümün geleneksel beton yapıya göre temel verimlilik avantajıdır. PCI, 1950'lerden bu yana tasarım ve imalat standartları yayınlamaktadır ve bunlar, Kuzey Amerika'daki çoğu prekast proje için referans çerçeve olmaya devam etmektedir.
Prefabrik Beton Elemanların Başlıca Çeşitleri
Prekast ürün ailesi geniştir, ancak çoğu inşaat projesi temel standart eleman kategorilerine dayanmaktadır. Aşağıdaki tablo en yaygın türleri, bunların tipik kullanımlarını ve her biri için en önemli üretim özelliklerini özetlemektedir.
| Eleman Türü | Birincil Başvuru | Tipik Boyut Aralığı | Üretim Özelliği |
|---|---|---|---|
| Kirişler ve kirişler | Park platformları, köprüler ve endüstriyel binalar için zemin ve çatı çerçeveleri | 6 ila 30 m açıklık | Uzun açıklıklar için önceden gerilmiş teller |
| Sütunlar | Çerçeveli binalarda ve stadyumlarda dikey yük desteği | 3 ila 15 m yükseklik | Ayarlanabilir kesitli çelik kalıplar |
| Duvar ve cephe panelleri | Yük taşıyıcı duvarlar, perde duvarlar ve mimari cepheler | 12 m yüksekliğe kadar | Sandviç paneller bir yalıtım katmanını entegre eder |
| İçi boş çekirdek levhalar | Konut, otel ve ofis binalarındaki zeminler ve çatılar | 2 ila 18 m açıklık | Sürekli boşluklara sahip uzun hatlı yataklarda ekstrüde edilir |
| Merdivenler ve sahanlıklar | Ticari ve konut binalarında erişim ve çıkış | Standart uçuş uzunlukları | Yüksek yüzey kalitesi gereksinimi |
| İstinat duvarları | Otoyollar, bodrumlar ve çevre düzenlemesi için toprak tutma | 1 ila 8 m yükseklik | Kütle betonu veya güçlendirilmiş bölümler |
| Yardımcı yapılar | Menholler, tonozlar, borular, septik tanklar ve menfezler | Özel boyutlar | Korozyona dayanıklı karışım tasarımları |
Prekast Beton Elemanlar Nasıl Üretilir?
Prekast üretimi fabrikada sabit bir sırayı takip eder. Her adım, elemanın nihai kalitesini etkiler, dolayısıyla süreç disiplini diğer döküm yöntemlerine göre daha önemlidir. Bir prekast fabrikasındaki standart üretim döngüsü şuna benzer:
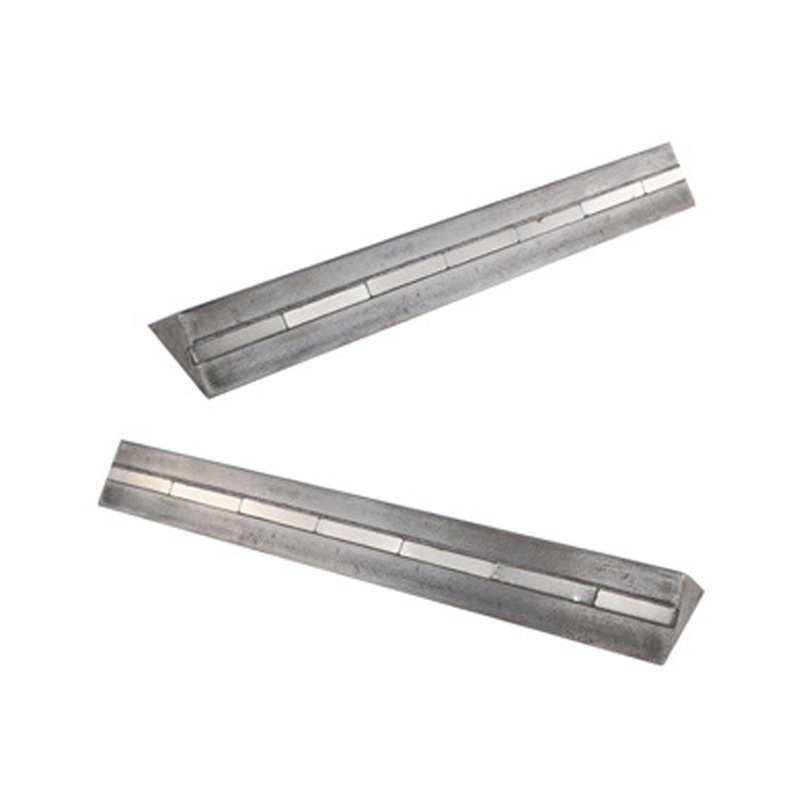
- Kalıp hazırlığı: çelik kalıp temizlenir, deformasyon açısından kontrol edilir ve ayırıcı madde ile kaplanır. Elemanın dış hatlarını oluşturmak için manyetik kalıp çelik palet üzerine konumlandırılır.
- Takviye yerleşimi: Kalıbın içine inşaat demiri kafesleri veya öngerilme halatları yerleştirilir. Öngerilmeli elemanlar için halatlar betonlama başlamadan önce belirtilen kuvvete kadar gerilir.
- Gömülü ekler: kaldırma ankrajları, bağlantı plakaları, kanallar ve pah şeritleri tam konumlarında sabitlenir. Bu adım, elemanın daha sonra güvenli bir şekilde kaldırılıp taşınamayacağını ve bağlanıp bağlanamayacağını belirler.
- Betonlama: beton bir atlama veya pompa ile yerleştirilir ve dahili veya tablalı vibratörler kullanılarak sıkıştırılır. Kendiliğinden yerleşen beton genellikle yoğun takviyeli karmaşık kalıplar için kullanılır.
- Kürleme: 50 ila 70 santigrat derecede buharla kürleme, hidrasyonu hızlandırır ve 12 ila 24 saat içinde kalıptan çıkarmaya olanak tanır.
- Kalıptan çıkarma: manyetik kutular kapatılır, yan kalıplar çıkarılır ve bitmiş eleman, gömülü ankrajlar kullanılarak bir vinçle kaldırılır.
- Bitirme ve depolama: yüzeyler yamanır, kenarlar taşlanır ve öğeler sevkiyata kadar amaca yönelik olarak üretilmiş raflarda saklanır.
Kalıptan çıkarma aşaması, bir prekast tesisinde üretkenliğin kazanıldığı veya kaybedildiği yerdir. Cıvata veya takozlarla geleneksel kalıp kelepçelemesi konum başına birkaç dakika sürer ve çelik palete delik açılmasını gerektirir. Manyetik bir kapatma sistemi, delme veya kaynak yapmadan doğrudan palete kenetlenir ve bir kol hareketi ile anında serbest bırakılır. Bu nedenle kalıp mıknatısları, birden fazla üretim sürecinde eleman geometrilerini hızlı bir şekilde değiştirmesi gereken prekast tesisleri için standart bir araç haline geldi.
Üretim Toleransları ve Kalite Kontrolü
Tolerans yönetimi, sorunsuz saha montajı sağlayan bir prekast tesisi ile montaj sırasında sürekli çatışma yaratan bir tesis arasındaki farktır. Fabrika yapımı beton ürünler için EN 13369 ortak çerçevesi kapsamındaki Avrupa uygulaması, prekast tesisleri tarafından yaygın olarak benimsenen standart tolerans sınıflarını tanımlar. Normal üretim için tipik değerler aşağıda gösterilmiştir.
| Parametre | Tipik Tolerans | Bitmiş Yapı Üzerindeki Etki |
|---|---|---|
| Kesit boyutları | /-5 mm | Yapısal uyumu, eleman ağırlığını ve bağlantı genişliklerini etkiler |
| Toplam uzunluk | /-10 mm | Elemanların sütunlar ve destekler arasına sığıp sığmayacağını belirler |
| Ankrajların kaldırılmasının konumu | /-20 mm | Yanlış yerleştirilmiş ankrajlar, güvenli olmayan kaldırma açılarına ve yeniden işlemeye neden olur |
| Takviye kapağı | 5 mm / -0 mm | Yetersiz kaplama korozyona ve yüzeyde pas lekelenmesine neden olur |
| Yüzey düzlüğü | 1 m'nin üzerinde 2 mm | Panel bağlantılarını, duvar hizalamasını ve görünür yüzey kalitesini etkiler |
Güvenilir bir tesis, her üretim partisi için bu ölçümleri kaydeder ve kayıtları alıcının kullanımına hazır tutar. Tedarikçi istendiğinde tolerans verilerini sağlayamıyorsa bu açık bir uyarı işaretidir. Aynı durum, sahadaki yapısal güvenliği doğrudan etkileyen beton küp test sonuçları ve ankraj konumlandırma kayıtları için de geçerlidir.
Prekast Eleman Üretimini Hızlandıran Manyetik Sistemler
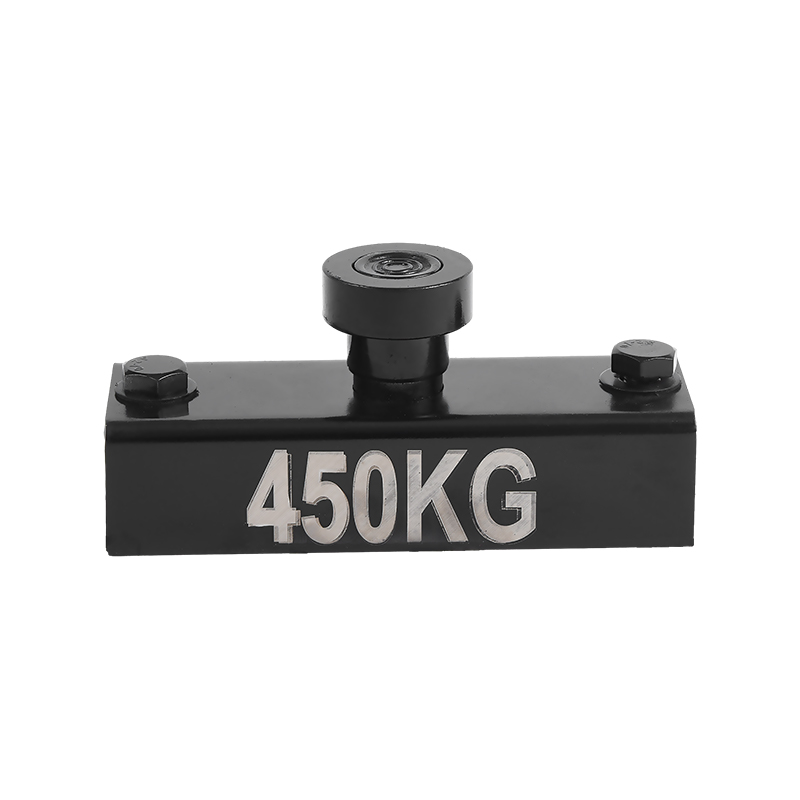
Bir prekast fabrikasında kalıbın sabitlenmesi veya ayarlanması için harcanan her dakika, beton üretilmeyen bir dakikadır. Manyetik kalıp teknolojisi bunu doğrudan çözer: bir kalıp mıknatısı, çelik kalıbı yüzlerce kilogramlık tutma kuvvetiyle çelik bir palete kelepçeler ve basit bir kol veya manivela hareketiyle serbest bırakır.
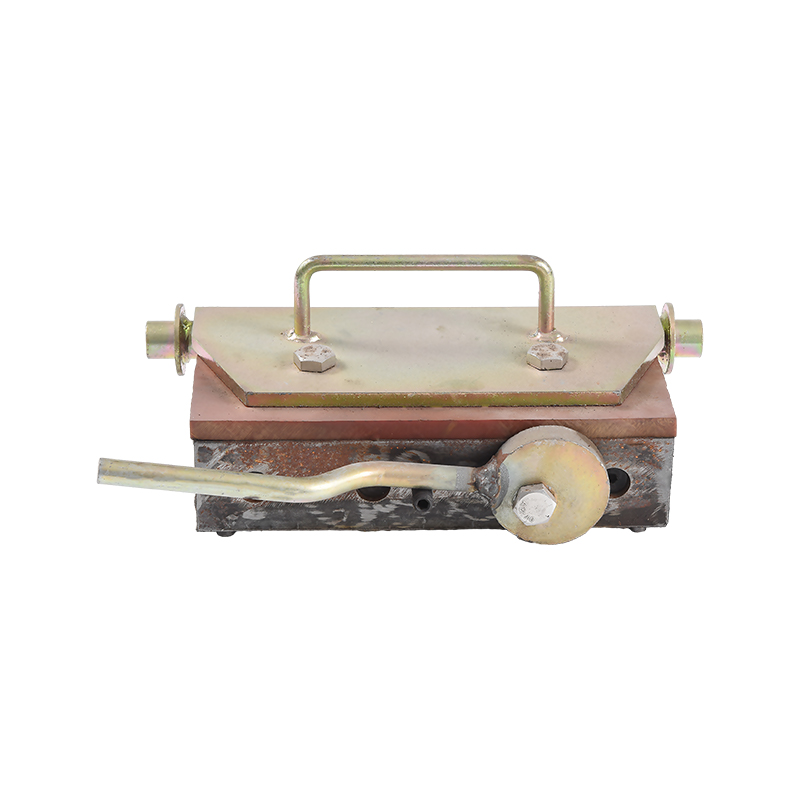
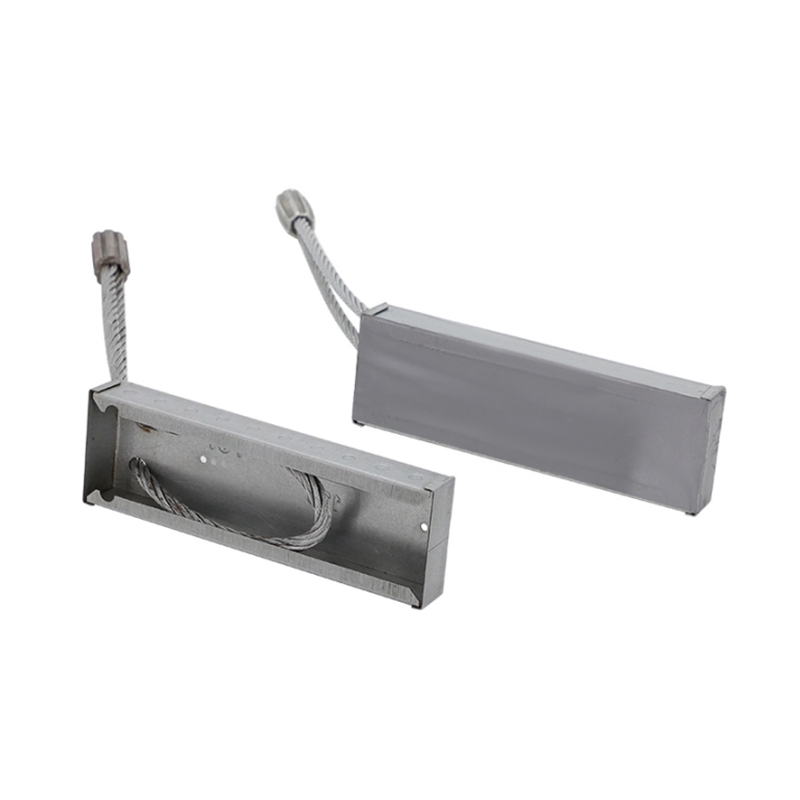
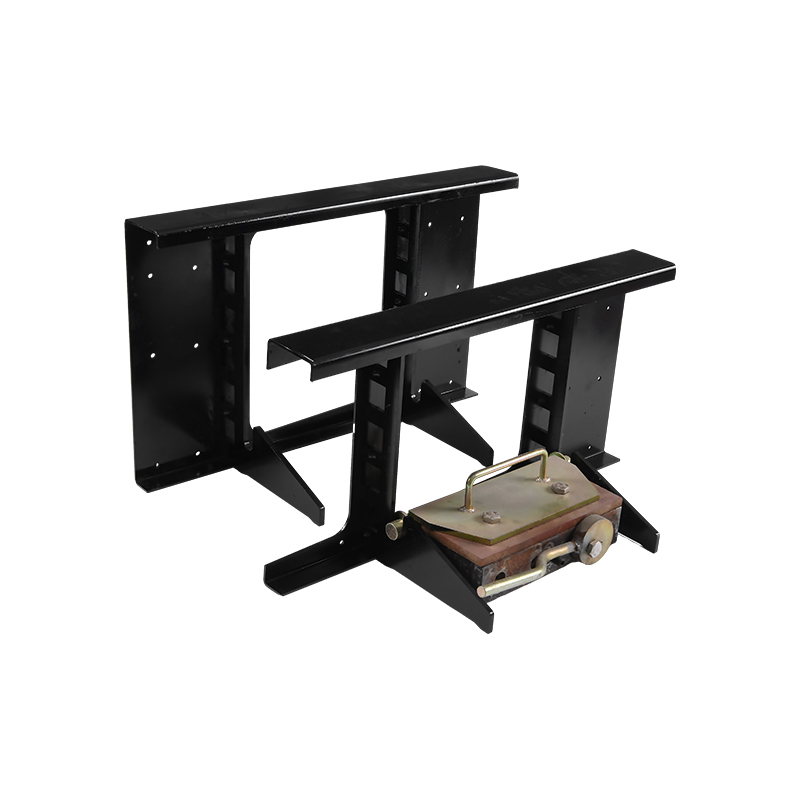 Hızlı Kalıp Ayarı için Saplı Perde Mıknatısı Çelik kalıpları çeyrek dönüşle kilitleyen ve serbest bırakan, takılı tutamağa sahip yeniden kullanılabilir manyetik kelepçe, prefabrik tesislerdeki cıvatayla sabitleme yöntemleriyle karşılaştırıldığında yeniden konumlandırma süresini önemli ölçüde azaltır. Ürünü Görüntüle →
Kulplu kepenk mıknatısları hızlı bir çeyrek dönüş mıknatısı kilitlediğinden veya serbest bıraktığından prekast tesislerinde yaygın olarak kullanılır. Cıvata sabitli kalıplarla karşılaştırıldığında mıknatıslar kurulum süresini önemli ölçüde azaltır. Örneğin, bir kenar oluşturucunun 12 m uzunluğunda bir levha paleti üzerinde yeniden konumlandırılması, bir işçinin mıknatıs başına yaklaşık 30 saniyesini alırken, aynı görev için kelepçe başına 3 ila 5 dakika sürer. 20 yeniden konumlandırma adımı içeren bir vardiyada bu, kalıp işçiliğini yaklaşık 2 ila 3 saat azaltabilir ve aynı işçinin diğer görevler için serbest kalmasını sağlayabilir.
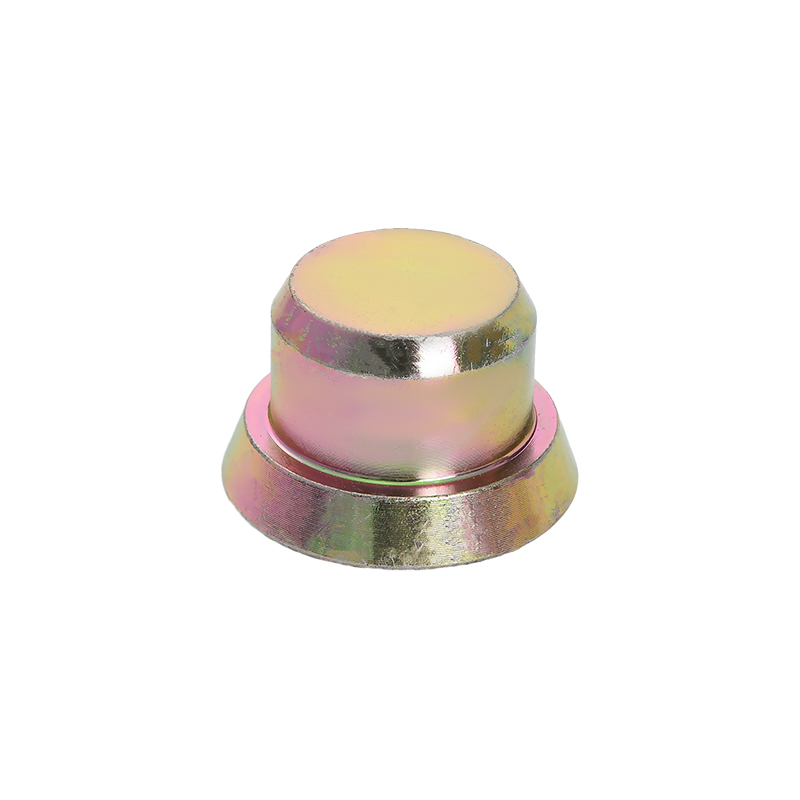
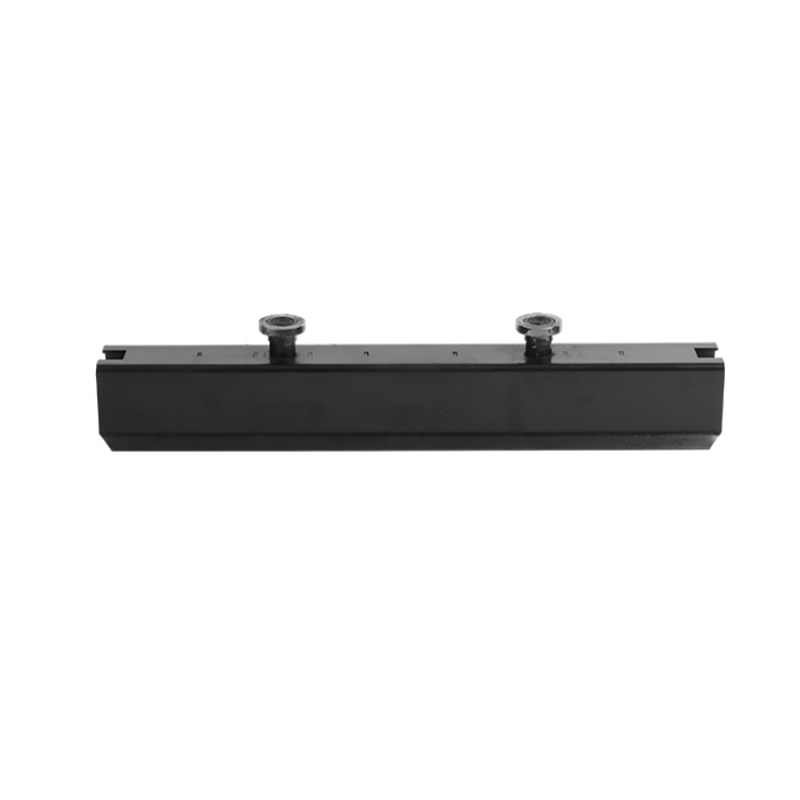
Mıknatısları yerleştirin Beton dökülmeden önce dişli yuvaları, kaldırma ankrajlarını ve diğer gömme parçaları tam konumlarında tutun. Manyetik tutma olmadığında, titreşim ve sıkıştırma sırasında gömmeler kayar, bu da elemanların reddedilmesine ve pahalı saha düzeltmelerine yol açar. Insert mıknatısı, gömme parçayı palete veya kalıp yüzeyine aynı hizada tutar, böylece kalıptan çıkarmadan sonra soket tam olarak mühendislik çiziminin gerektirdiği yere oturur.
 Hassas Gömme Konumlandırması için Mıknatısları Yerleştirin Bu mıknatıslar, beton dökümü sırasında dişli yuvaları ve kaldırma ankrajlarını kalıp yüzeyine sıkıca tutar, yer değiştirmeyi önler ve gömmelerin mühendislik çizimleriyle aynı hizada kalmasını sağlar. Ürünü Görüntüle →
Prefabrik eleman üretiminde manyetik sistemlerin pratik faydaları ölçülebilir ve tesisler arasında tutarlıdır:
- Palet yüzeyini koruyan ve bakım maliyetini azaltan çelik paletlerde delme, kaynaklama veya yama yapılmasına gerek yoktur.
- Binlerce dökümde yeniden kullanılabilir, böylece her üretim döngüsünde eleman başına takımlama maliyeti azalır.
- Kaydırılan soketler ve ankrajların neden olduğu yeniden çalışmayı ortadan kaldıran doğru gömme konumlandırma.
- Hızlı öğrenilir: Yeni bir işçi, kalıp geometrisini günlerce eğitim almak yerine saatler içinde düzenleyebilir.
Mıknatısların titreşim sırasında konumlarını nasıl koruduklarına ve bunun prefabrik üretim için neden önemli olduğuna daha yakından bakmak için şu teknik özete bakın: Insert mıknatısı nedir ve prefabrik beton üretimindeki rolü .
Prekast Elemanların Güvenle Kaldırılması ve Taşınması
Kaldırma, prekast elemanın yaşam döngüsündeki en yüksek riskli aşamadır. Ağırlığı 2 ila 30 ton arasında olan bir prefabrik elemanın kalıptan kaldırılması, bir depolama alanına taşınması, bir römorka yüklenmesi ve daha sonra şantiyede kurulması gerekiyor. Bu kaldırmaların her biri, elemanın ağırlığına ve kaldırma geometrisine göre seçilen dökme kaldırma ankrajlarına bağlıdır.
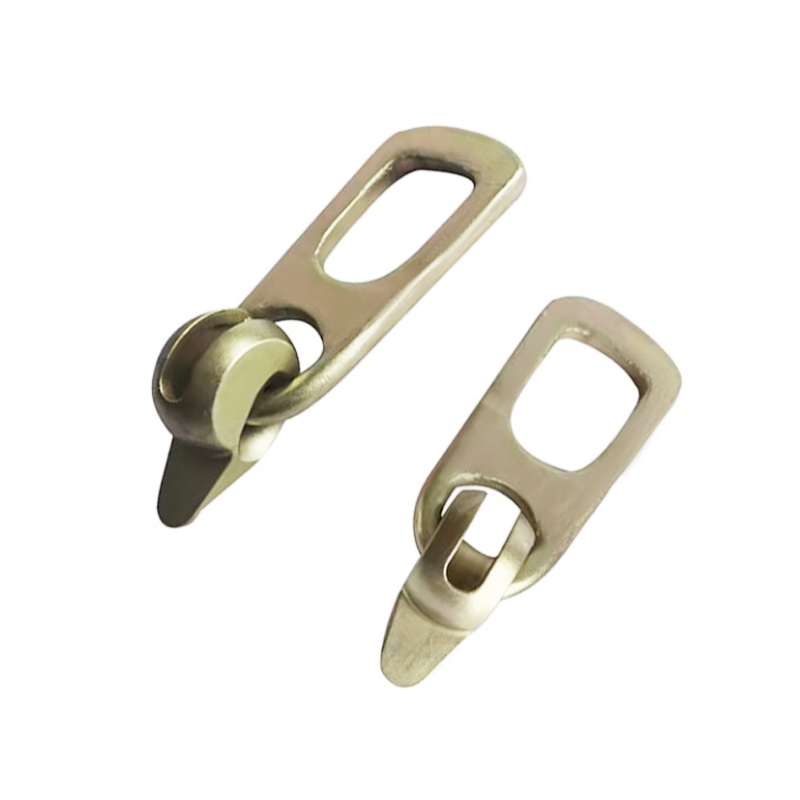
 Prefabrik Elemanların Güvenli Kaldırılması için Montaj Ankrajı Prefabrik beton elemanları sabitlemek ve kaldırmak için tasarlanmış, çeşitli panel ağırlıkları için tek delikli ve iki delikli seçeneklere sahip, yüksek yük kapasiteli ve korozyon direncine sahip dökme kaldırma ankrajı. Ürünü Görüntüle →
Ereksiyon ankrajları Döküm sırasında betonun içine gömülür ve kaldırma kavramaları ve zincirleri için bağlantı noktası haline gelir. En yaygın tasarımlar, hafif elemanlar için tek delikli düz ankrajlar ve daha büyük panellerin ve kirişlerin iki noktadan kaldırılmasına olanak tanıyan iki delikli ankrajlardır. Ankraj kapasitesi kaldırma sırasındaki dinamik yüke uygun olmalıdır. Prekast kaldırmada yaygın olarak kullanılan bir uygulama, ankrajın güvenli çalışma yükünün, eğilme, çekme açıları ve vinç ivmesinin neden olduğu ek kuvvetleri kapsayan statik eleman ağırlığının en az üç katı olacak şekilde boyutlandırılmasıdır.
Güvenli bir kaldırma kurulumunu iki faktör tanımlar:
- Çapa konumu: Eleman köşelerine daha yakın yerleştirilen ankrajlar, kaldırma sırasındaki bükülme gerilimlerini azaltır. İki noktalı kaldırma için standart bir kural, bağlantı noktalarını her iki uçtan itibaren eleman uzunluğunun yaklaşık beşte biri kadar uzağa yerleştirir.
- Kaldırma açısı: kaldırma zincirleri ile eleman yüzeyi arasındaki açı 30 ila 60 derece aralığında kalmalıdır. 30 derecenin altındaki düz kaldırma açıları, ankraj üzerindeki yatay kuvveti çoğaltır ve ankraj bölgesi çevresinde betonun çatlama riskini artırır.
Ankraj profiline uyan, fabrikada eşleştirilmiş kaldırma kavramalarının kullanılması ve çalışanların her kaldırmadan önce ankrajların hasar görüp görmediğini kontrol etmeleri için eğitilmesi, iyi çalışan bir prekast fabrikasında tartışılamaz uygulamalardır. Ankraj ve kavrama aşınması kaydedilmeli ve kullanımdan kaldırılan bileşenler derhal değiştirilmelidir.
Güvenilir Bir Prekast Eleman Tedarikçisi Nasıl Seçilir
İster bir konut kompleksi için prefabrik elemanlar satın alıyor ister endüstriyel bir tesis için bileşenleri belirliyor olun, tedarikçi değerlendirmesinde yalnızca metreküp başına fiyatı karşılaştırmak yerine yapılandırılmış bir kontrol listesi takip edilmelidir. Kötü bir tedarikçinin uzun vadeli maliyeti, faturada değil, sahadaki gecikmelerde, reddedilen unsurlarda ve yeniden çalışmalarda ortaya çıkar.
- Üretim kapasitesi ve ekipmanları: yatak uzunluğu, kalıp envanteri, döküm hattı sayısı ve günlük üretim hakkında bilgi isteyin. Uzun hatlı yataklara sahip bir tesis, sürekli levha üretimini, kısa bireysel kalıplarla sınırlı bir tesise göre daha verimli bir şekilde gerçekleştirebilir.
- Gömme ve kaldırma sistemi: tesisin standart kaldırma ankrajları kullandığını ve saha bağlantı sistemiyle eşleşen mıknatıslar yerleştirdiğini doğrulayın. Uyumsuz gömme sistemleri, montaj sırasında maliyetli gecikmelere neden olur.
- Kalite kayıtları: Beton küp test sonuçları ve ankraj konumlandırma günlükleri de dahil olmak üzere, en son üretim partilerinden tolerans verilerini talep edin. Talep üzerine bu belgeleri üretemeyen bir tesis ciddi bir tedarik riski oluşturmaktadır.
- Kalıp esnekliği: Manyetik kalıp kullanan bir tedarikçi, eleman geometrisini hızlı bir şekilde değiştirebilir, bu da özel boyutlar için teslim süresini kısaltır ve tasarım revizyonlarını daha az zahmetli hale getirir.
- Taşıma ve teslimat: Fabrikadan sahaya olan mesafeyi, römorkların taşıyabileceği maksimum eleman uzunluğunu ve tedarikçinin, vincin boşta kalma süresini en aza indirmek için teslimat programlarını kurulum ekibiyle koordine edip etmediğini kontrol edin.
Mevcut kalıp kurulumlarını yükseltip yükseltmemeyi değerlendiren tesis yöneticileri için, manyetik takım tedarikçisinin ürün yelpazesi, prekast tedarikçisinin kapasitesi kadar önemlidir. Hem prekast sürecini hem de mıknatıs uygulamasını anlayan bir üretici, sorun giderme süresinden tasarruf etmenizi sağlayacak ve üretim kesintilerini azaltacaktır. Manyetik ürün serisinin tamamını şu adreste inceleyebilirsiniz: üreticinin ana ürün sayfası .
Prekast Elemanların Nihai Fiyatını Belirleyen Maliyet Faktörleri
Prefabrik eleman fiyatlandırması tek bir rakam değildir. Nihai birim fiyat, elemanın karmaşıklığına, kalıp amortismanına, parti büyüklüğüne ve lojistiğe bağlıdır. Bu maliyet faktörlerini anlamak, alıcıların daha iyi fiyatlar için pazarlık yapmasına ve pahalı sürprizlerden kaçınmasına yardımcı olur. Aşağıdaki tablo ana maliyet faktörlerini gruplandırıyor ve her birinin nihai teklifi nasıl etkilediğini açıklıyor.
| Maliyet Sürücüsü | Fiyat Üzerindeki Etki | Maliyet Azaltma Stratejisi |
|---|---|---|
| Kalıp maliyeti | Özel geometri için yüksek; standartlaştırılmış elemanlar için düşük | Boyutları standartlaştırın ve kalıpları projelerde yeniden kullanın |
| Parti boyutu | Daha büyük siparişler, öğe başına kurulum maliyetini azaltır | Daha küçük siparişleri tekrarlanan üretim süreçleriyle birleştirin |
| Gömmeler ve kaldırma ankrajları | Malzeme maliyeti ve yerleştirme işçiliği ekler | İşçiliği azaltmak için standart ankraj aralıklarını ve manyetik yerleştirmeyi kullanın |
| Öngerilme | Halat ve gerdirme maliyetini artırır ancak beton hacmini azaltır | Elemanın kendi ağırlığını azaltmak için halat düzenini optimize edin |
| Enerjiyi iyileştirme | Buhar kürleme çevrim süresiyle orantılı enerji tüketir | Verimli yalıtım ve ısı geri kazanım sistemleri kullanın |
| Taşıma mesafesi | Ağır elemanların maliyeti 100 km'nin ötesinde önemli ölçüde daha fazladır | Sahaya ekonomik nakliye mesafesi içinde bir tesis seçin |
Beton Prekast Elemanlar Hakkında Sıkça Sorulan Sorular
Prekast ve öngerilmeli beton arasındaki fark nedir?
Prefabrik beton, elemanın genellikle bir fabrikada nihai konumundan uzağa döküldüğü anlamına gelir. Öngerilmeli beton, elemanın servis yükleri uygulanmadan önce gerilmiş çelik halatlarla basınç altına alınması anlamına gelir. İki yaklaşım sıklıkla birleştirilir: Birçok prefabrik eleman, özellikle kirişler ve içi boş döşemeler aynı zamanda yük kapasitesini arttırmak ve çatlamayı azaltmak için öngerilmeye tabi tutulur.
Prekast beton elemanın ömrü ne kadardır?
Uygun karışım tasarımı ve yeterli donatı örtüsü ile fabrikada dökülen beton, rutin olarak 50 ila 100 yıllık hizmet ömrüne ulaşır. Gerçek dayanıklılık, ön dökümün kendisi tarafından değil, su/çimento oranı, çimento tipi, kaplama/takviye ve kür rejimi tarafından belirlenir. Deniz yapıları gibi agresif ortamlarda kullanılan prefabrik elemanlar ek koruyucu önlemler gerektirir ve genellikle daha muhafazakar karışım özellikleriyle tasarlanır.
Prekast beton elemanın maksimum uzunluğu nedir?
Taşıma kısıtlamaları genellikle üretim kapasitesinden ziyade pratik sınırı belirler. Tipik bir römork, 13 ila 15 m uzunluğa kadar prefabrik elemanları taşıyabilir. Özel izinlerle bazı bölgelerde boyu 20 m'ye kadar olan uzun elemanlar taşınabilir. Taşıma sınırlarını aşan köprü kirişleri için prefabrik elemanlar parçalar halinde yapılır ve şantiyede ardgerme ile birleştirilir.
Prefabrik beton elemanlar sahada kesilebilir veya değiştirilebilir mi?
Bir prefabrik elemanın sahada kesilmesi genellikle tavsiye edilmez çünkü öngerilme tellerini veya donatıyı keser ve koruyucu beton kaplamayı kaldırır. Bir değişiklik gerekiyorsa, eleman bir mühendis tarafından yeniden tasarlanmalı veya tedarikçi kalıptan doğru geometriye sahip özel bir eleman üretmelidir. Sahada kesme, elemanın yapısal davranışını doğrulanması zor şekillerde değiştirir.
Prekast beton elemanlar birbirine nasıl bağlanır?
En yaygın bağlantılar, dökme soketli cıvatalı takozlar, elemanların içine gömülü kaynaklı plakalar ve dikey elemanlar için harçlı manşon bağlantılarıdır. Mıknatıslarla konumlandırılmış dökme dişli soketler çoğu prefabrik beton yapıda kullanılan cıvatalı bağlantıların temelini oluşturur. Yük yolu bağlantı konfigürasyonuna bağlı olduğundan bağlantı tasarımı her zaman mühendisin spesifikasyonlarına uygun olmalıdır.
Kapama mıknatısları tüm çelik paletlerle çalışır mı?
Kepenk mıknatısları, nominal tutma kuvvetlerini geliştirmek için düz bir ferromanyetik çelik yüzeye ihtiyaç duyar. Manyetik kalıp uygulamaları için en az 8 ila 10 mm'lik bir palet kalınlığı tipiktir. Ağır pas, kalın boya veya yüzey kirliliğine sahip paletler manyetik kavramayı azaltır, bu nedenle palet yüzeyinin durumunun korunması gerekir. Palet temiz olduğunda ve mıknatıs doğru şekilde derecelendirildiğinde tutma kuvveti öngörülebilir ve tutarlı olur.
Beton prefabrik elemanlar modern inşaatın temel bir parçası olmaya devam edecek çünkü sahada dökülen betonun sağlayamadığı şeyleri sağlıyorlar: tutarlı kalite, öngörülebilir programlar ve malzeme ve emeğin verimli kullanımı. Bu kılavuzdan alınacak pratik ders, prekast ile başarının betonun kendisine daha az, kalıp konfigürasyonu, gömme doğruluğu, kaldırma ankrajı seçimi ve kalıp iş akışı dahil etrafındaki ayrıntılara daha çok bağlı olduğudur. Manyetik sistemler tüm bu ayrıntıları doğrudan ele alır; bu nedenle üretken prefabrik fabrikalarında opsiyonel bir aksesuar olmaktan çıkıp standart bir gereksinime dönüştüler.
Tedarikçileri karşılaştırırken metreküp başına fiyatın ötesine bakın. Tolerans kayıtlarını isteyin, kalıp kurulum prosedürünü inceleyin ve kaldırma ve gömme sistemlerinin tesis bağlantı stratejinize uygun olduğunu doğrulayın. Gerçek maliyet ve kalite farkının yaşandığı yer burasıdır.